結論の前提(重要)
・**可能だが安定動作ではない**
・「成功率を上げる設定」を意識しないとほぼ確実に詰まる
・**TPUは“細かく造形する素材ではない”**という割り切りが必要
なぜ 0.2mm + TPU は難しいのか
・TPUは柔らかく、**押されると潰れて広がる**
・0.2mmノズルは断面積が非常に小さい
・その結果
・ノズル直前で TPU が蛇行
・圧力が上がりすぎて送り負け
・わずかな湿気でも糸引き→詰まり→ **A1 mini の直押し構造でも物理的限界に近い**
Bambu Studio 側の基本方針
・**公式TPUプリセットは0.2mmを想定していない**
・そのため
・0.2mm選択時にTPUが出ない
・エラーは出ないが非推奨構成→ **PLAプロファイルをベースに手動で潰す**のが現実解
推奨スライサー設定(最低限これ)
・ノズル:0.2mm
・レイヤー高:**0.08~0.12mm(0.1mm推奨)**
・ライン幅:**0.22~0.24mm(自動任せNG)**・印刷速度
・外周:**10~15mm/s**
・インフィル:**15~20mm/s**
・ファーストレイヤー:**5~8mm/s**・加速度:**極力低く(500以下)**
押出・温度まわり
・ノズル温度:**220~235℃**
(PLA基準より高め。低いと即詰まる)・ベッド温度:**35~45℃**
・冷却ファン:**0~20%**
→ 冷やしすぎると出口で固まり詰まる
リトラクション(ここが最大の地雷)
・**基本:OFF(0mm)**
・どうしても必要なら
・距離:0.2~0.4mm
・速度:5mm/s以下→ 0.2mmノズルでTPUを引く=詰まりスイッチ
フィラメント条件(設定以前の問題)
・**必ず乾燥**
・50℃前後で4~6時間
・硬度は **TPU 95A以上推奨**
(85Aやそれ以下は地獄)・表面がベタつくTPUは避ける
→ 押出抵抗が跳ね上がる
成功しやすいモデル条件
・肉厚がある
・連続押出が多い
・細かい移動が少ない
・サポート不要× ロゴ
× 文字
× 微細格子
× 空中移動だらけの形状
それでも詰まる時のチェック順
・TPU乾燥できているか
・速度が速すぎないか
・ライン幅が自動になっていないか
・リトラクションが有効になっていないか
・ノズル内にPLA残骸がないか→ **0.2mmは「少しのミス=即詰まり」**
正直なおすすめ
・**TPUは0.4mmノズルが最適解**
・0.2mmは
・どうしても微細形状が欲しい
・試作・実験用途
・短時間プリントに限定するのが精神衛生上よい
(ChatGPT)
ということで
CC3D TPU57Dを0.2mmステンレスノズルで印刷してみました。
プロセス設定で速度設定が最重要だと思うので実際の設定を紹介します。
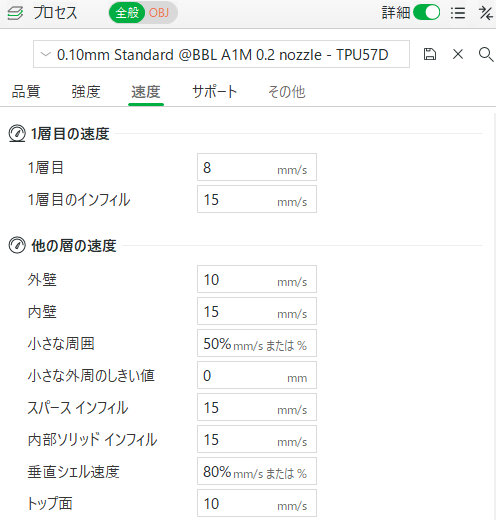
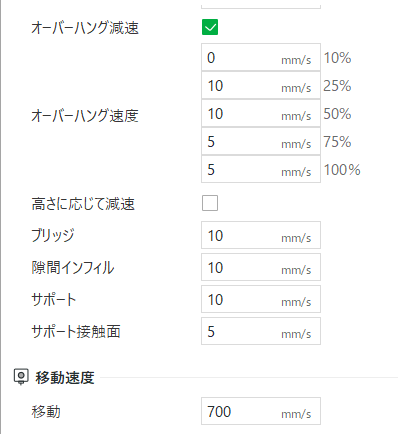
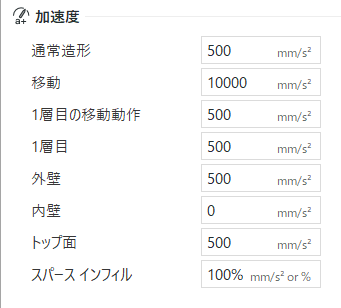
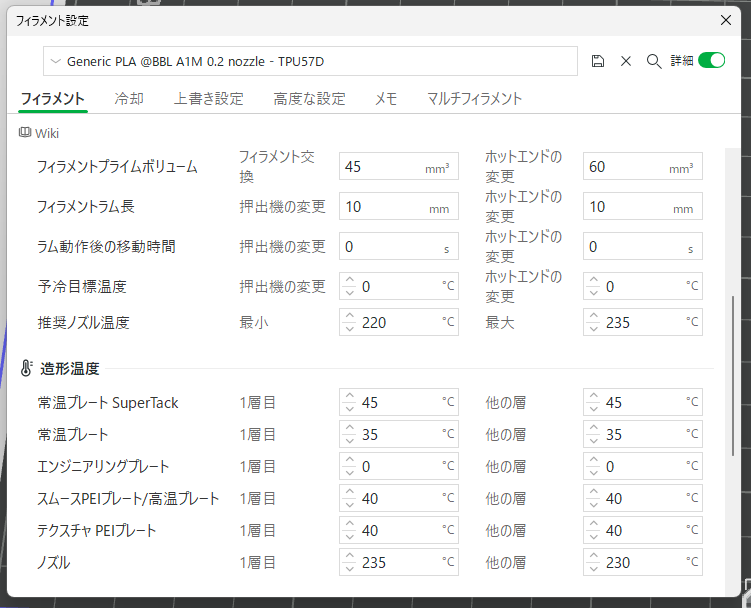
次にフィラメント設定。Generic PLAをベースにいじりました。
温度
冷却
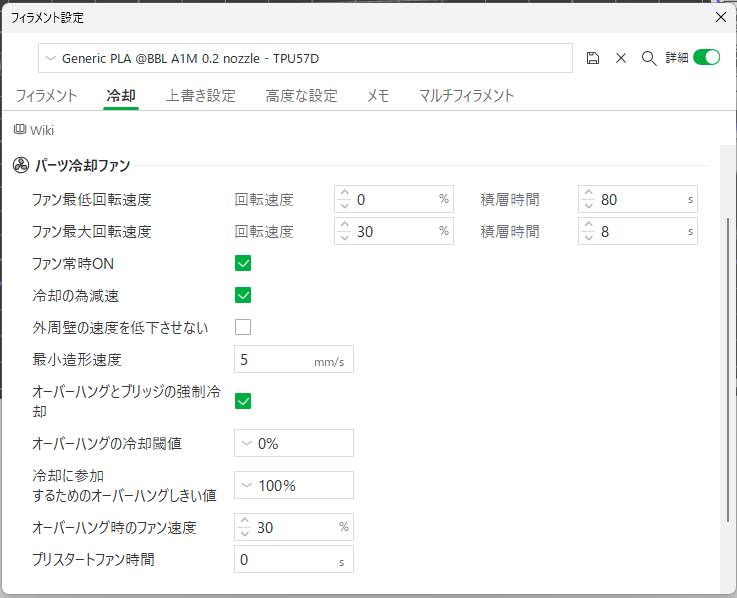
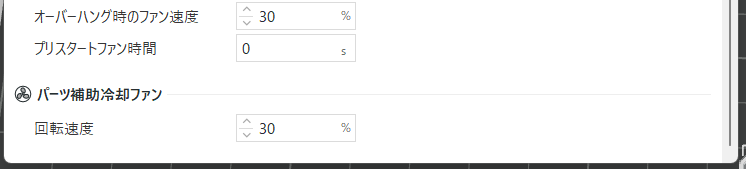
他の、上書き設定とかはデフォルトのGeneric PLAからいじってません
間違ってる点もあるかも知れませんが、いまのところうちでは1cm四方程度の小物の印刷で成功しています。
実際に使ったフィラメントは、CC3D TPU57D SILK シルバーなんですけど、直径7mmのナットを印刷してみると、ガンプラのポリキャップを硬くしたみたいな触感。95Aより硬いので多分うまくいくと思ってました。

こうしてChatGPTが偉そうにあれこれ教えてくれるのも、世の中に実際に試してネットで公開してくれてる人たちがいるからですよね。試行錯誤の先達の方たちには感謝しています。
VFC MP5 V1用にパーツを作ってみた
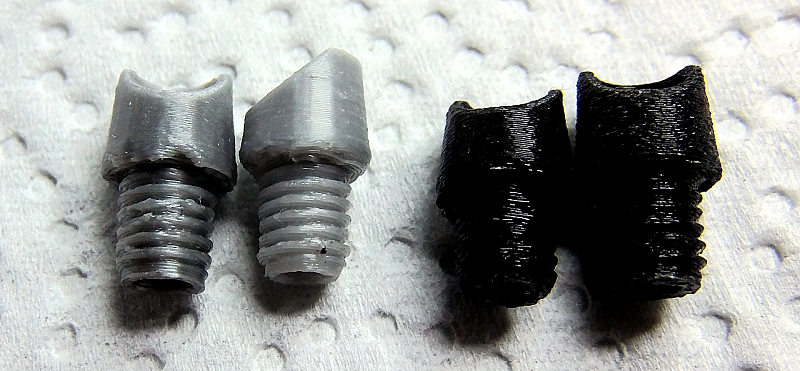
このパーツでは0.4mmで印刷したものでも問題なく使えそう。
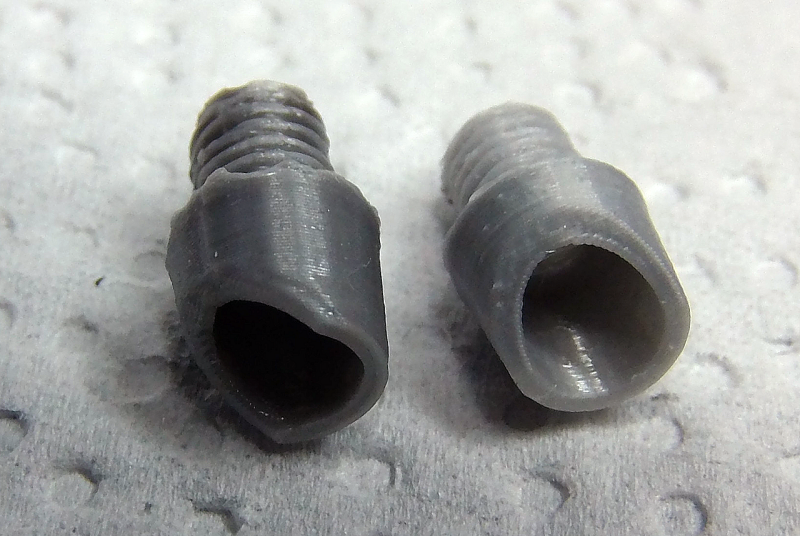
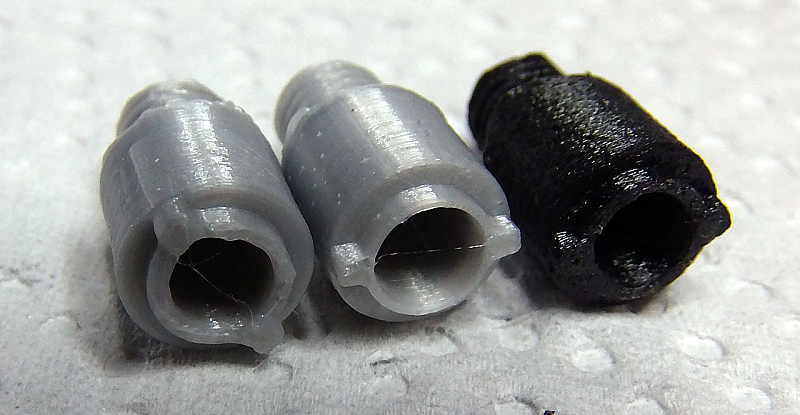
これは違いがはっきり出ました。使えるのは真ん中のTPU57D+0.2mmノズルで作ったものだけ。
細かい部分が正確に作れるかどうかはパーツの精度に関わるので。
やっぱりできるだけ細かく解像度と精度が高く作れる方がいい。
